


С рыв поставок из-за внеплановой остановки конвейера — это лишь верхушка айсберга. В пищевой промышленности поломка или неправильная эксплуатация конвейерной системы — это прямой путь к куда более тяжелым последствиям: браку целой партии продукции, остановке производства на санитарную обработку, а в худшем случае — к отзыву товара с рынка и потере репутации бренда. За каждым таким инцидентом стоит не просто сломанный ролик, а каскадный сбой, где инженерная ошибка превращается в финансовую катастрофу. Простой среднестатистической линии розлива или упаковки может обходиться компании приличные потери в 300-500 тысяч , не считая стоимости испорченного сырья. Эта статья — не обзор оборудования, а анализ уязвимостей и практическое руководство по проектированию и модернизации конвейерных систем, где надежность измеряется не только в тонно-километрах, но и в сохраненных миллионах рублей и защите от репутационных рисков.
Анатомия проблемы: Почему стандартный промышленный конвейер — убийца для пищевого производства:
Здесь кроется главная ошибка: попытка адаптировать оборудование общего назначения под задачи пищевой индустрии. Это приводит к системным проблемам, которые бьют по двум фронтам: технологии и экономике.Физико-химические принципы уязвимости:
- Коррозия и биологическое обрастание: Стандартные углеродистые стали подвержены ржавчине под воздействием влаги, моющих средств (чаще всего хлор- и кислотосодержащих) и органических веществ. Ржавчина — не только источник механического загрязнения (частицы окалины), но и питательная среда для бактерий, включая патогенные. Сварные швы и плоские поверхности становятся непромываемыми «карманами».
- Износ и миграция материалов: Некорректно подобранные полимеры (ленты, скребки, уплотнения) могут разрушаться под воздействием жиров, температур или абразивных сред. Частицы износа попадают прямо в продукт. То же самое касается красок и покрытий каркаса.
- Конструктивные ловушки: Открытые подшипниковые узлы, полые профили каркаса, труднодоступные зоны под роликоопорами, где скапливается влага и пищевые остатки — идеальные инкубаторы для микрофлоры и насекомых. Прямой контакт смазки с продуктом или зоной его перемещения недопустим.
- Динамическая несовместимость: Вибрации, люфты и шум — признаки неоптимальной конструкции, которые ведут к ускоренному износу, разбалтыванию крепежа и, как следствие, к увеличению риска попадания инородных тел в продукт.
Экономика простоя и репутационные риски:
- Стоимость простоя:Остановка высокоскоростной линии (например, по розливу напитков или упаковке мясных изделий) для внепланового ремонта или, что хуже, для экстренной санитарной обработки после обнаружения загрязнения. Затраты: потерянный выпуск + заработная плата простаивающего персонала + стоимость срочных работ. В цифрах: очень большие потери предприятия для автоматизированного мега-завода.
- Риск брака и отзыва продукции:Обнаружение инородного включения или микробиологического несоответствия в готовой партии ведет к ее полному списанию. Убыток = стоимость сырья + добавленная стоимость (энергия, труд, упаковка) + логистика на утилизацию. В случае отзыва добавляются колоссальные логистические издержки, штрафы от сетей и непоправимый ущерб имиджу.
- Затраты на содержание (ТОиР):Негигиеничная конструкция требует в 3-5 раз больше времени на мойку и дезинфекцию, увеличивает расход моющих средств и воды. Износ неподходящих материалов ведет к частой замене комплектующих.
Технологический прорыв: От защиты от коррозии к управляемой гигиеничности
Современные решения — это не просто «нержавейка вместо черного металла». Это системный подход к проектированию, где каждый элемент рассматривается через призму чистоты, долговечности и ремонтопригодности.Решение №1: Гигиеническое проектирование (Hygienic Design) и сертифицированные материалы
- Техническая достоверность: Речь идет о соблюдении принципов, закрепленных в стандартах EHEDG (Европейская группа по гигиеническому проектированию) и 3-A Sanitary Standards. Конструкция должна быть:
- Самооткрывающейся и доступной: Быстросъемные узлы, откидные панели, минимизация мертвых зон.
- Самоосушающейся: Все поверхности с плавными переходами и уклоном для стока жидкостей, отсутствие полостей, где может застаиваться вода.
- Изготовленной из коррозионностойких сплавов AISI 304/316L с качественной стеклоструйной обработкой сварных швов (Ra < 0,8 мкм) для предотвращения адгезии загрязнений.
- Использующей сертифицированные пищевые полимеры (FDA, EU 10/2011) для лент (PU, PE, силикон), уплотнений (EPDM, Viton) и смазок (H1 — для случайного контакта с продуктом).
- Польза для клиента:
- Сокращение времени на мойку на 40-60%. Это прямая экономия на ФОТ, воде, химии и увеличении доступности оборудования (MTBF).
- Снижение риска микробиологического загрязнения на порядок.Страховка от катастрофических потерь на отзыв продукции.
- Увеличение срока службы оборудования в 2-3 раза за счет применения коррозионностойких материалов в агрессивной среде мойки.
Решение №2: Бессмазочные и закрытые приводные узлы
Ключевой риск — миграция смазки из подшипников и редукторов.
- Подшипники с пищевой смазкой и многоступенчатыми лабиринтными уплотнениями (IP67). Полная защита от попадания воды внутрь и смазки наружу при мойке под высоким давлением.
- Цельнотянутые профили каркаса с заваренными торцами. Исключают попадание влаги внутрь несущей конструкции.
- Приводные валы в полимерных гильзах или с защитными кожухами. Предотвращают попадание капель продукта или конденсата на зону привода.
- Применение магнитных или зубчатых бесконтактных передач в зонах прямого контакта с продуктом.
- Польза для клиента:
- Полное исключение риска химического загрязнения продукта смазочными материалами, без пищевого допуска.
- Сокращение затрат на ППР: Интервалы обслуживания приводных узлов увеличиваются в 3-5 раз (с 500 до 2000-2500 моточасов).
- Снижение эксплуатационных затрат: Отпадает необходимость в частой замене смазки и контроле ее состояния.
Решение №3: Цифровой мониторинг и предиктивная аналитика
- Техническая достоверность: Интеграция в конвейерную систему датчиков (вибрации, температуры подшипников, натяжения ленты, протока моющего раствора) с передачей данных в SCADA-систему или IIoT-платформу. Алгоритмы анализируют тренды и выявляют аномалии до критического отказа.
- Польза для клиента:
- Переход от реактивного к предиктивному обслуживанию. Планирование замены ролика или подшипника не «по графику», а по фактическому состоянию, предотвращая внезапный останов.
- Контроль качества мойки (CIP): Датчики расхода и температуры гарантируют, что все этапы санитарной обработки выполнены корректно, формируя цифровой отчет для аудита. Это снижает риск человеческой ошибки.
- Оптимизация энергопотребления: Мониторинг нагрузки на привод позволяет выявить перетянутые ленты или заклинившие ролики, приводящие к перерасходу электроэнергии на 10-25%.
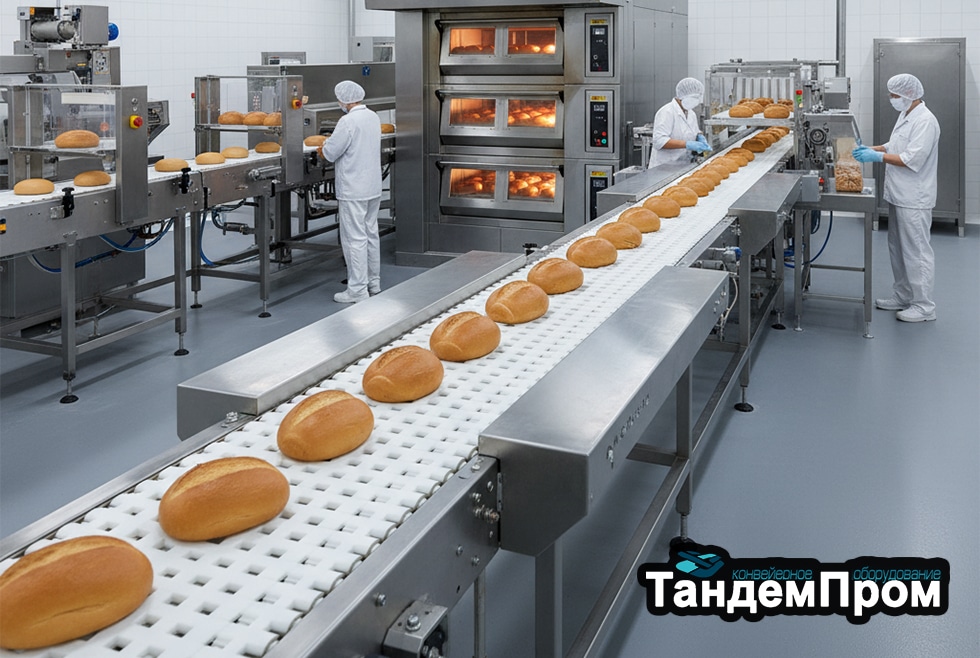
Кейс: Модернизация линии нарезки и упаковки сыров
- Проблема: На предприятии каждые 3-4 месяца возникали микробиологические претензии от сетей. Расследование выявило очаги в труднопромываемых полостях стальных тележек старого образца и постоянный износ резиновых уплотнений на направляющих. Время ежесменной мойки — 90 минут, частые простои из-за замены изношенных узлов.
- Решение: Полная замена линии на конвейерную систему, спроектированную по принципам Hygienic Design:
- Каркас и тележки из AISI 304 с полированными сварными швами.
- Цельнотянутые направляющие с каретками на подшипниках с защитой IP67.
- Установка датчиков контроля температуры ключевых подшипников и счетчика моточасов.
- Обучение персонала новым, упрощенным процедурам мойки.
- Результат:
- Время на санитарную обработку сократилось с 90 до 35 минут. Экономия 55 минут в смену = ~350 дополнительных рабочих часов в год на линии.
- Претензии по микробиологии сведены к нулю за 12 месяцев наблюдения.
- Интервал планового ТО увеличен с 3 до 9 месяцев.
- ROI проекта: За счет снижения простоев и предотвращения потенциального отзыва одной партии (оценка — 8 млн руб.) проект окупился за 14 месяцев.
На что обратить внимание при внедрении? Чек-лист для технического директора
- Аудит существующей системы.Не ищите поломки, ищите «ловушки» для грязи: зазоры, полости, неоткрываемые узлы, точки потенциальной миграции смазки. Сфотографируйте и задокументируйте все.
- Требуйте от поставщика наличие «гигиенического файла» в паспорте на Оборудование. В нем должны быть: сертификаты на материалы (сталь, полимеры, смазки), чертежи общего вида, схемы промывки и инструкции по разборке для очистки.
- Фокус на критичных узлах (Pareto 80/20).Не обязательно менять все. Часто максимальный эффект дает замена лишь 20% самых проблемных элементов: переходных секций, зон загрузки/выгрузки, приводных барабанов.
- Интеграция в среду. Учесть совместимость с существующими CIP-системами, типом и температурой моющих средств, требованиями по электробезопасности во влажной среде (класс защиты).
- Выбор поставщика-партнера, а не продавца.Критерий: наличие опытных инженеров-конструкторов, которые учитывают при проектировании все требования; производителя конвейерного оборудования, оснащенного подразделениями и персоналом выполнять заданные параметры качества и обработки поверхностей согласно требованиям.
В пищевой промышленности надежность конвейера — это не вопрос бесперебойной работы двигателя, это управляемый параметр гигиенической и, как следствие, финансовой безопасности предприятия. Современные инженерные решения позволяют превратить конвейер из источника риска в гаранта стабильности и качества. Следующий шаг — не закупка, а экспертиза. Как первый шаг мы предлагаем начать с модернизации незначительного участка ленточной конвейерной линии. После чего специалисты компании ТандемПром предоставят для вас отчет с чек листом осмотра, картой рисков, приоритетными точками вмешательства и ориентировочным расчетом экономического эффекта от модернизации. Это позволит вам принимать решения не под давлением аварийной ситуации, а на основе понятного технико-экономического обоснования.